Hidrolik hortum takımı nasıl yapılır? Presleme, kabuk soyma, ölçü kontrolü
- Yazar
- Selami Kumru
- İlk yayın
- İlk yayın:
- Son güncelleme
- Son güncelleme:
- Okuma süresi
- 5 dk okuma
- Kategori
- Hidrolik hortum
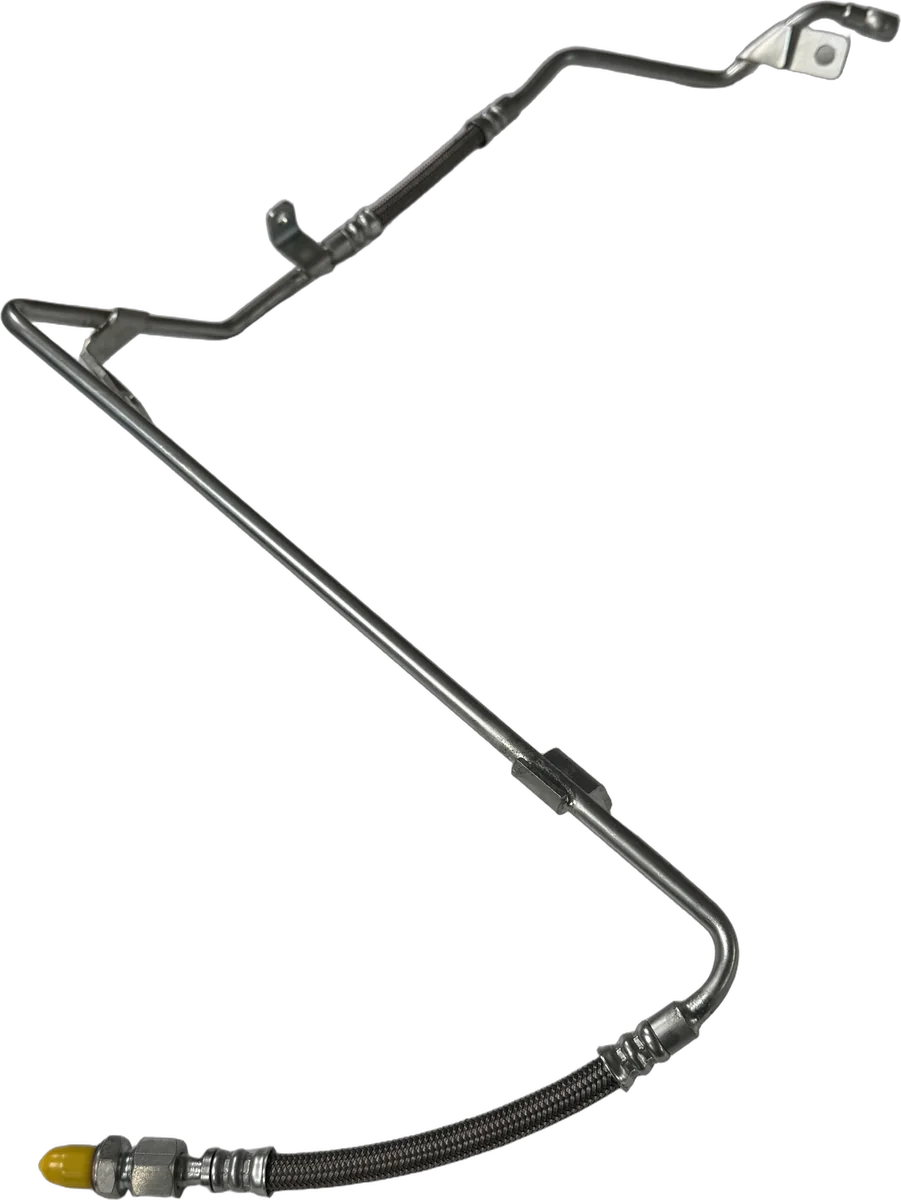
Hidrolik hortum takımı şu sırayla yapılır: hortum boyuna kesilir, gerekiyorsa ucunun kabuğu soyulur, rakor takılır, yüksük preste sıkılır ve pres çapı ölçülür. Sonra hortumun içi temizlenir, uçları kapatılır, gereken yerde basınçla sınanır. Ölçüleri usta seçmez: soyma boyu, pres kalıbı ve pres çapı, hortum ile rakor üreticisinin talimatından alınır.
Kısa cevap
- Kabuk soyma: yalnız hortum da rakor da soymasız tipse atlanır.
- Ölçü kontrolü: preslenen her uç kumpasla ya da mastarla ölçülür; presin kadranı ölçüm sayılmaz.
- Sınama: maden kılavuzu MDG 41, riski yüksek takımlar için en yüksek çalışma basıncının iki katını 30–60 saniye ister.
Hidrolik hortum takımı hangi adımlarla yapılır?
Hidrolik hortum takımının yapımı malzeme kontrolüyle başlar, sınamayla biter; aradaki adımlar kesme, kabuk soyma, rakoru takma ve preslemedir. Avustralya’nın Yeni Güney Galler eyaletinde madenleri denetleyen kurumun madenler için yazdığı MDG 41 kılavuzu, takımı yapan atölyenin yazılı usulünde şu başlıkları arar:
- Malzeme doğrulama.
- Kesme. Kesme boyu, kesim, temizlik.
- Kabuk soyma ya da taşlama. Ardından temizlik.
- Rakorun takılması. Giriş derinliği, yağlama, doğrulama.
- Presleme.
- Son kontrol.
- Gereken yerde basınçla sınama.
- Kalite planı.
Kılavuzun ön şartı: takım yalnız birbiriyle “eşleşmiş” hortum ve rakorla yapılır. Eşleşmemiş rakorlu takım patlatma deneyini geçse de darbe deneyinde büyük olasılıkla kalır. Takımın basıncını en düşük basınçlı parçası belirler; hortum tarafı basınç sınıfı yazısındadır.
Hortum nasıl kesilir, boy nasıl hesaplanır?
Hortum eksenine dik kesilir; kesme boyunda rakorların ekleyeceği boy hesaba katılır. ABD ordusunun hidrolik onarım atölyesi için yazdığı 1980 tarihli teknik kitap (TM 9-4940-468-14) bunu hatırlatır: rakorlar, biten takıma boy ekler. MDG 41 toplam boyda genel toleransı ±%1 verir. Kitaba göre hortum sıkıca, testere bıçağına dik açıyla ve hafif kavisli tutulur; böylece kesildikçe bıçaktan uzaklaşır, bıçağı sıkıştırmaz.
Kabuk soyma hangi uçlarda gerekir?
Kabuk soyma, hortumun ucundaki dış kauçuk katın tel takviyeye kadar alınmasıdır. ABD ordusunun teknik kitabındaki kurala göre hortum da rakor da soymasız (no-skive) diye işaretliyse yapılmaz, öbür bütün uygulamalarda yapılır. Sebebi aynı kitapta:
“Hortum ucunun hazırlanması (kabuk soyma), uca yakın yerde hortumun kauçuk dış katının alınmasıdır. Bu, rakorun tel takviyeyi kavrayabilmesi için yapılır.”
ABD Ordusu, TM 9-4940-468-14, 29 Ağustos 1980
Kitap vidalanarak takılan rakorları anlatır; MDG 41 kabuk soymayı presli takımın adımları arasında da sayar.
Bazı hortumlarda iç kat da soyulur. Kanadalı inşaat ve madencilik müteahhidi NACG’nin atölye talimatı sırayı verir: önce dış, sonra iç; çünkü dıştan soyarken hortumu içeriden destekleyen malafa, iç kauçuk alındıktan sonra bu işi göremez. Amaç, tel takviyeye zarar vermeden olabildiğince çok kauçuk almaktır.
Hidrolik hortum presleme nasıl yapılır?
Hidrolik hortum preslenirken yüksük, presin kalıpları arasında sıkılarak hortumun üzerine ezilir; pres ayarlanan çapa gelince durur. Önce rakor hortuma sonuna kadar itilir. Yağlama gerekiyorsa MDG 41’e göre yağ, hortumun çalışacağı sistemle uyumlu ya da etkisiz olmalıdır. NACG’nin presleme talimatında giriş derinliği hortuma boya kalemiyle çizilen işaretle izlenir: presten sonra çizgi hâlâ rakorun ucuna değmelidir.
Kalıp ve ayar presin kullanım kitabından okunur. Finn-Power preslerinin kitabında her kalıp takımı kapanabildiği en küçük çapla anılır, üstü kadranla eklenir: 20,6 mm pres çapı için 19 mm’lik kalıp takılır, kadran 1,6’ya getirilir.
Almanya’nın yasal kaza sigortası kurumu DGUV, 2017 tarihli hidrolik hortum kuralında (Regel 113-020) presli rakoru önerir, vidalı rakordan montaj güvenliği yetersiz olduğu için kaçınılmasını ister. Takımı kendisi yapan işletme yalnız rakor üreticisinin izin verdiği cihazları kullanır, kullanılmış hortum ve rakorla takım yapmaz.
Finn-Power’ın kitabına göre kalıpların arasındaki açıklık 6 mm’yi geçer; parmak girip ezilebilir. Hortum, el kalıplara yetişmeyecek kadar geriden tutulur.
Pres çapı nasıl ölçülür?
Pres çapı, preslenmiş yüksüğün dış çapıdır ve preslenen her uçta ölçülür. NACG’nin talimatı, kalıplar açılınca ucun dijital kumpasla ya da geçmez mastarla ölçülmesini, ölçünün bitmiş pres çapının toleransı içinde kaldığının doğrulanmasını ister. Ardından gözle bakılır: pres her yanda eşit mi, boyu doğru mu?
Presin kadranı ölçümün yerini tutmaz. Finn-Power’ın kitabına göre kadran, fabrika ayarındaki koşulda ±0,1 mm doğruluk verir; yüksüğün olası geri esnemesi buna dahil değildir. Daha yüksek pres basıncı isteyen rakorlarda makine esner, çap kadrandaki değerden büyük çıkabilir. Kitabın yolu: deneme presi yapılır, çap ölçülür, ayar düzeltilir.
DGUV, takımı yapan kişinin presin kalitesini denetleyebilecek ehliyette olmasını ister; gerekçesi: “insanların güvenliği presin kalitesine ve ardından yapılan kontrole bağlıdır”.
MDG 41, yerinden fırlayan rakorun olası sebepleri arasında yanlış makine ayarından doğan fazla ya da eksik preslemeyi ve aşınmış kalıbı sayar. Hizmetteki belirtileri hortum arıza belirtileri yazısında anlattık.
Hortum takımı nasıl temizlenir ve sınanır?
Kesme ve kabuk soyma hortumun içinde kesim artığı ve metal talaşı bırakır; bunlar rakor takılmadan önce çıkarılır. MDG 41’e göre hortumun içinden iki yönde temizleme mermisi atılır, biten takımın uçları kapakla kapatılır.
MDG 41 basınç sınamasını her takım için şart koşmaz. Risk değerlendirmesinde riski yüksek çıkan takımların en yüksek çalışma basıncının iki katında sınanmasını, basıncın 30 ila 60 saniye tutulmasını ister; sınama basınçlı gazla değil, uygun bir sıvıyla yapılır. DGUV, uygulamanın riski gerektiriyorsa her takım için ayrı sınamanın siparişte kararlaştırılmasını önerir.
Hazır hortum takımını teslim alırken neye bakılır?
Hazır hortum takımında beş şeye bakılır: damga, rakorlar, hortum, temizlik ve siparişe uygunluk. DGUV, takımın işin ehli bir atölyeden hazır alınmasını ve teslimde giriş kontrolü yapılmasını önerir; damga ve sipariş maddeleri oradandır. Öbür üçü MDG 41’in sevkten önceki gözle kontrol listesindendir: kılavuz onu takımı yapan atölye için yazar, teslim alanın da bakabileceği bizim çıkarımımızdır.
- Yazı ve damga. DGUV’ye göre takımda üreticinin adı ya da işareti, en yüksek çalışma basıncı, üretim yılı ve ayı kalıcı olarak durur; bunlar presleme sırasında yüksüğe basılabilir.
- Rakorlar. Sağlam preslenmiş, hortumun ölçüsüne ve tipine uygun; çatlak, çarpılma, pas, şişkinlik yok. Tipini dişe bakarak doğrulamayın; rakor ve diş tipleri ayrı yazıdadır.
- Hortum. Katlanma, kabarma, yumuşak nokta, kesik, dışarı çıkmış tel yok.
- Temizlik. İçi temiz, iki ucu kapaklı; MDG 41 kapağın metal olmamasını ister.
- Sipariş. Sipariş şartları karşılanmış, önerilen depolama süresi aşılmamış; sınama kararlaştırıldıysa belgesi yanında.
Kaynaklar
- NSW Resources Regulator, “MDG 41: Fluid power safety systems at mines (Mining Design Guideline)”, Avustralya'nın Yeni Güney Galler eyaletinde madenleri denetleyen kurumun madenler için tasarım kılavuzu, sürüm 4, Nisan 2019; hortum takımı yapımı (bölüm 3.8.7), temizlik (3.8.10), sınama ve gözle kontrol (3.8.11), arıza sebepleri (Ek E).
- Deutsche Gesetzliche Unfallversicherung (DGUV), “DGUV Regel 113-020: Hydraulik-Schlauchleitungen und Hydraulik-Flüssigkeiten – Regeln für den sicheren Einsatz”, Almanya yasal kaza sigortası kurumunun hidrolik hortum kuralı, Ekim 2017; Almanca; hortum seçimi, presli rakor ve teslimde giriş kontrolü (bölüm 4.1.1), kullanıcının kendi yaptığı takım (4.1.2), işaretleme (4.1.3).
- U.S. Department of the Army, “TM 9-4940-468-14: Operator's, Organizational, Direct Support and General Support Maintenance Manual for Tool Outfit, Hydraulic Systems Test and Repair (HSTRU)”, ABD ordusunun seyyar hidrolik onarım atölyesi için teknik kitabı, 29 Ağustos 1980; Internet Archive taraması; hortum kesme ve kabuk soyma (s. 1-21, 2-66 ile 2-69). Vidalanarak takılan rakorları anlatır.
- Lillbacka Powerco Oy (Finn-Power), “Finn-Power FP20, FP110, FP120, FP120S, FP140, FP140X: Operating Instructions”, hortum presi üreticisinin kullanım kitabı, Haziran 2000 baskısı; ikinci el makine pazarı MachineHub'ın barındırdığı kopya; uyarılar, pres çapının ayarlanması, presleme.
- North American Construction Group (NACG), “Standard Operating Procedure: Hydraulic Hose Manufacturing – Crimping (960C-SOP-510, Rev. 3)”, ağır inşaat ve madencilik işleri yapan Kanadalı müteahhidin kendi atölyeleri için yazdığı presleme talimatı, 3. düzeltme, 11 Eylül 2025.
- North American Construction Group (NACG), “Standard Operating Procedure: Hydraulic Hose Manufacturing – Skiving (960C-SOP-513, Rev. 4)”, aynı müteahhidin kabuk soyma talimatı, 4. düzeltme, 11 Eylül 2025; dosya adında 960C-SOP-513, belgenin üst bilgisinde 960C-SOP-512 yazıyor.
Alıntılar İngilizce asıllarından tarafımızca çevrilmiştir. Kaynaklar 13 Ekim 2026 tarihinde yeniden kontrol edildi.
RSS Kumru Automotive
RSS Kumru, 1990 yılında kurulmuş, hidrolik sistemler ve akışkan yönetimi konusunda uzmanlaşmış bir firmadır. Ürün yelpazemizde hidrolik hortumlar, hidrolik borular ve rakorlar bulunuyor.
Marka adları ve OEM referans numaraları yalnızca tanımlama ve uyumluluk bilgisi amacıyla kullanılmaktadır.